Stanzen vs. Laserschneiden und Biegen: Kosten- und Toleranzvergleich
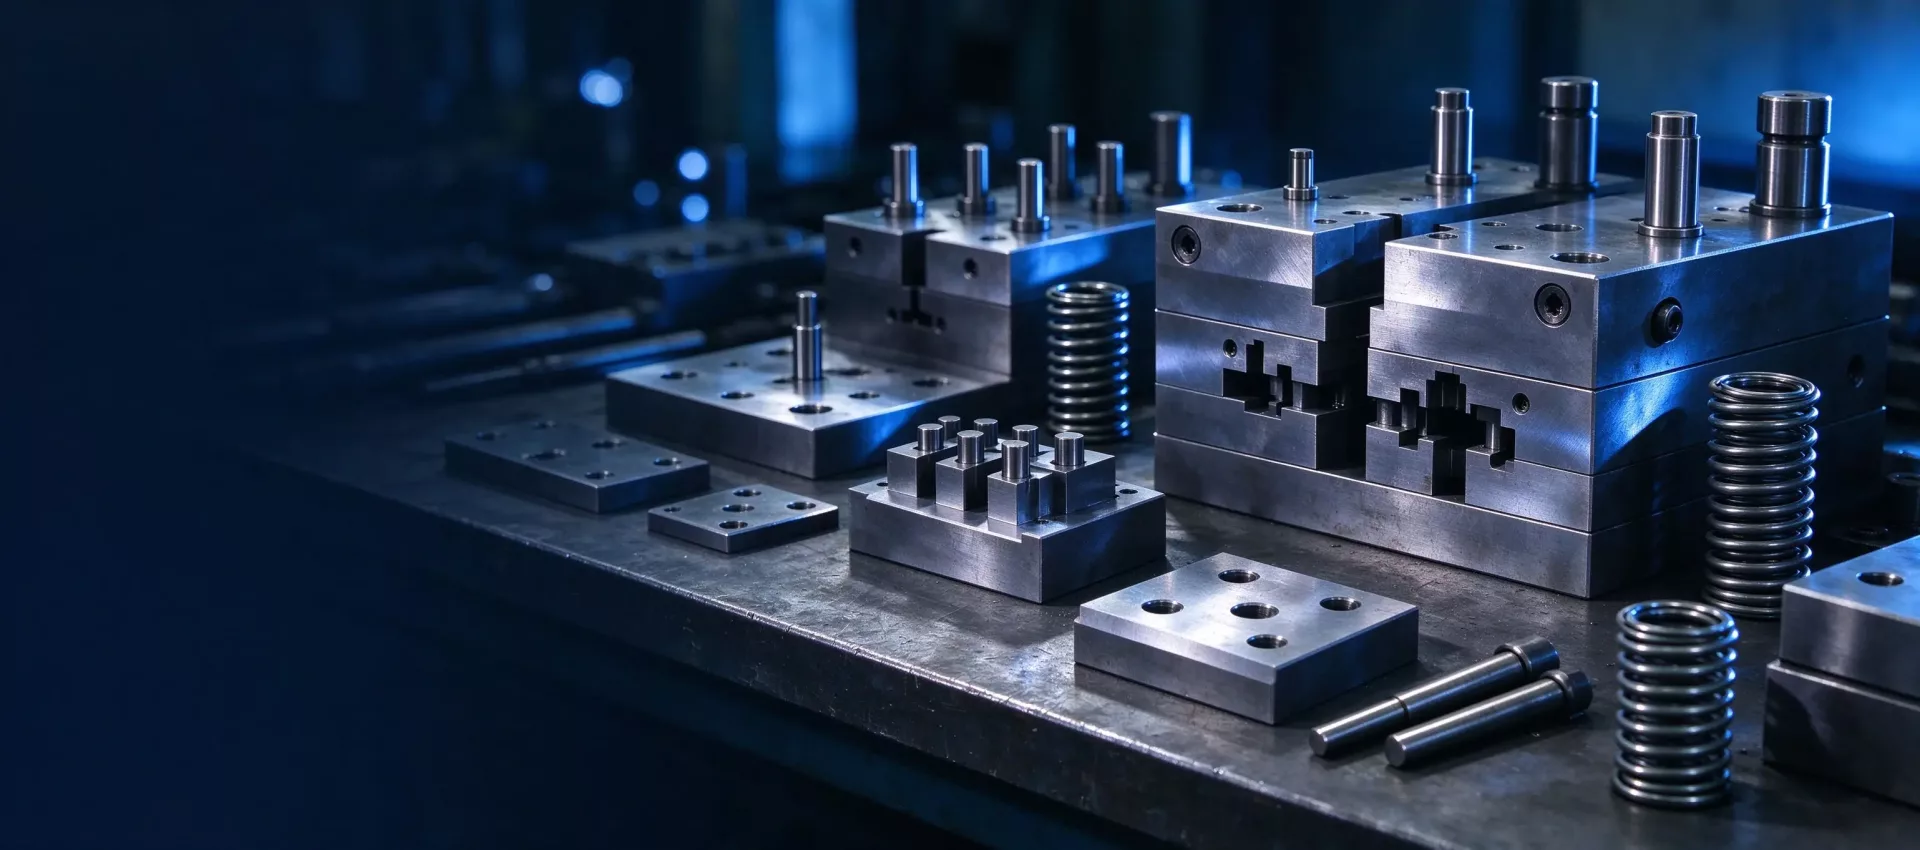
Laserschneiden und Gesenkbiegen bilden das Rückgrat der Blechverarbeitung. Beim Stanzen wird ein spezielles Stanzwerkzeug verwendet. Die richtige Wahl hängt von Volumen, Toleranz, Kantenqualität und dem benötigten Maß an Designflexibilität ab.
Dieser Artikel vergleicht die beiden Verfahren mit Schwerpunkt auf Kostenstruktur und praktischen Entscheidungspunkten.
Wie sich die Verfahren unterscheiden
Laserschneiden folgt einer programmierten Bahn und kann komplexe Konturen ohne Werkzeug schneiden. Biegen auf einer Gesenkbiegepresse verwendet Standardwerkzeuge und wird pro Teil programmiert. Stanzen kombiniert Schneiden und Umformen in einem Stanzwerkzeug, häufig in einer Folgeverbundabfolge.
Kostenvergleich
| Faktor | Stanzen | Laserschneiden + Biegen |
|---|---|---|
| Einrichtung / Werkzeuge | Hoch (spezielles Stanzwerkzeug) | Gering (Programm + Standardwerkzeuge) |
| Stückkosten bei geringem Volumen | Hoch | Niedrig |
| Stückkosten bei hohem Volumen | Niedrig | Höher aufgrund der Zykluszeit |
| Toleranz | Bis zu ±0,01–0,02 mm | Typisch ±0,1-0,2 mm |
| Kantenqualität | Grat abhängig vom Werkzeugspiel | Sauberer Schnitt, kleine wärmebeeinflusste Zone |
| Designänderungen | Werkzeugänderung | Programmänderung |
| Bestes Volumen | Tausende bis Millionen | Einzelstücke bis einige Tausend |
Wann Stanzen überlegen ist
- Hohes Jahresvolumen und stabiles Design.
- Enge Toleranzen und gleichbleibende Ebenheit.
- Kleine Teile mit progressivem Umformen oder Tiefziehen.
- Federeigenschaften, Kontaktkraft oder Abschirmmerkmale.
Wann Laserschneiden und Biegen überlegen sind
- Prototypen und Produktion in geringem Volumen.
- Große oder flache Teile, die kein Stanzwerkzeug rechtfertigen.
- Häufige Designänderungen.
- Einfache Konturen und Biegungen, bei denen ±0,1-0,2 mm akzeptabel sind.
Kantenqualität und Grat
Laserschneiden erzeugt eine saubere Kante mit einer kleinen wärmebeeinflussten Zone. Beim Stanzen kann auf der Werkzeugseite ein Grat entstehen; die Grathöhe hängt von Spiel, Werkzeugverschleiß und Material ab. Wenn der Grat kritisch ist, geben Sie eine maximale Grathöhe vor und besprechen Sie das Entgraten während der DFM-Prüfung.
Entscheidungshilfe
FAQ
Können lasergeschnittene Teile später auf Stanzen umgestellt werden?
Ja. Die Abwicklung und die Biegefolge können oft wiederverwendet werden, aber die Werkzeugkonstruktion muss möglicherweise an Rückfederung und Toleranzen angepasst werden.
Ist die Kantenqualität beim Stanzen besser?
Nicht unbedingt. Ein gut gewartetes Stanzwerkzeug kann eine saubere Kante erzeugen, aber Laserschneiden hat standardmäßig in der Regel einen kleineren Grat. Die Anforderung sollte in der Zeichnung angegeben werden.
Welches Verfahren ist für dickes Material besser?
Laserschneiden eignet sich gut für dickes Blech. Stanzen ist bei Volumen in der Regel wirtschaftlicher, aber mit zunehmender Dicke werden Tonnage und Werkzeugfestigkeit wichtiger.
Weiterführend: Präzisionsmetallstanzen und eine Verfahrensempfehlung anfordern.
 WhatsApp