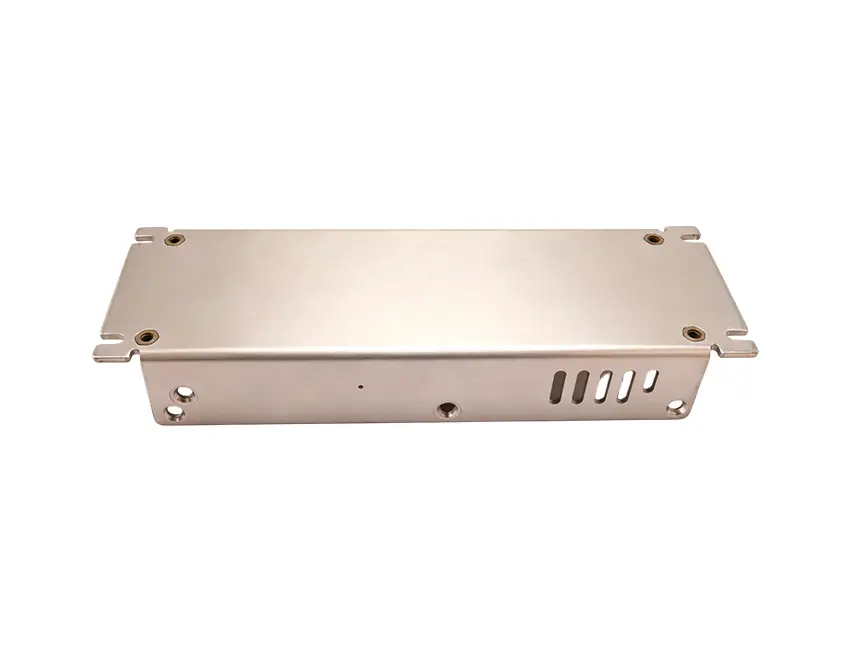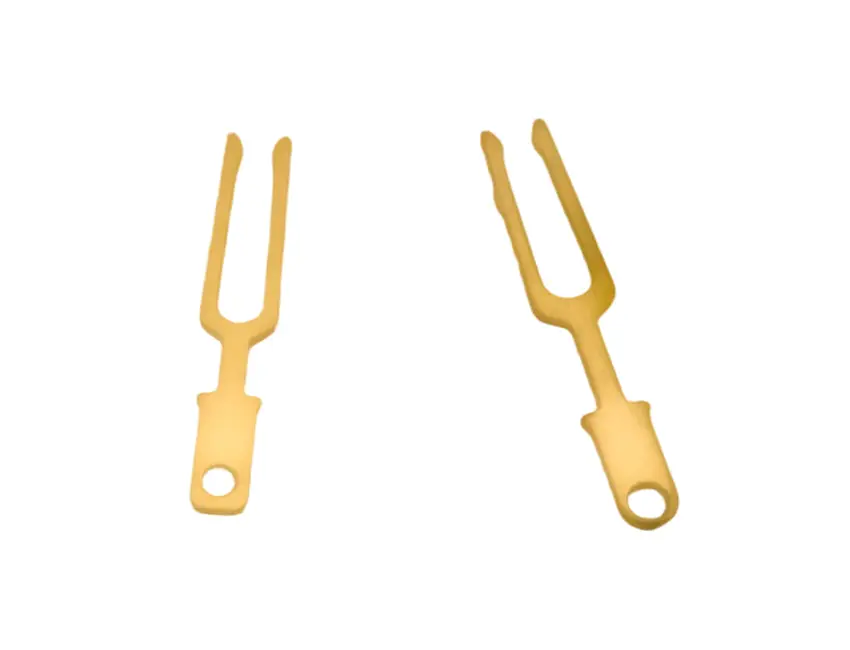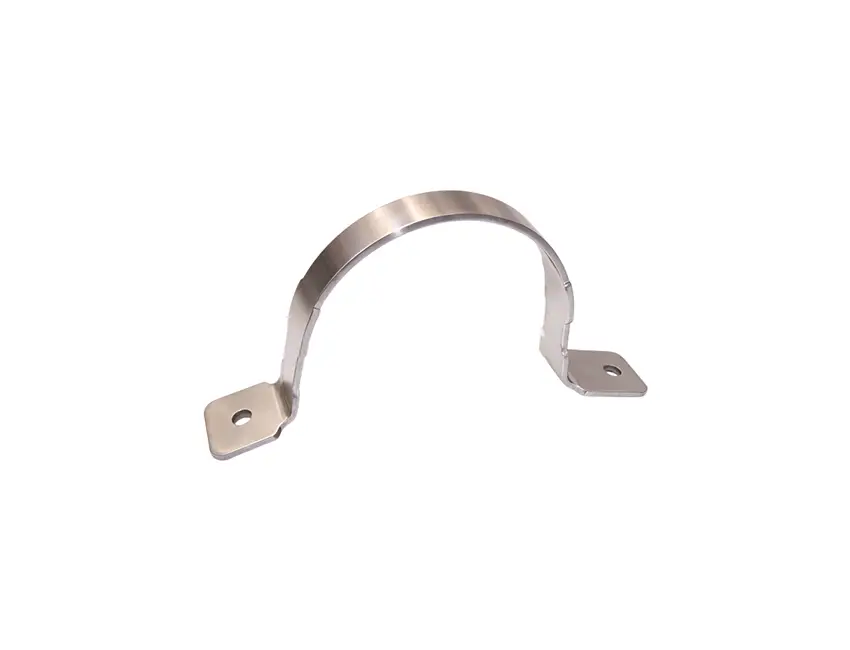
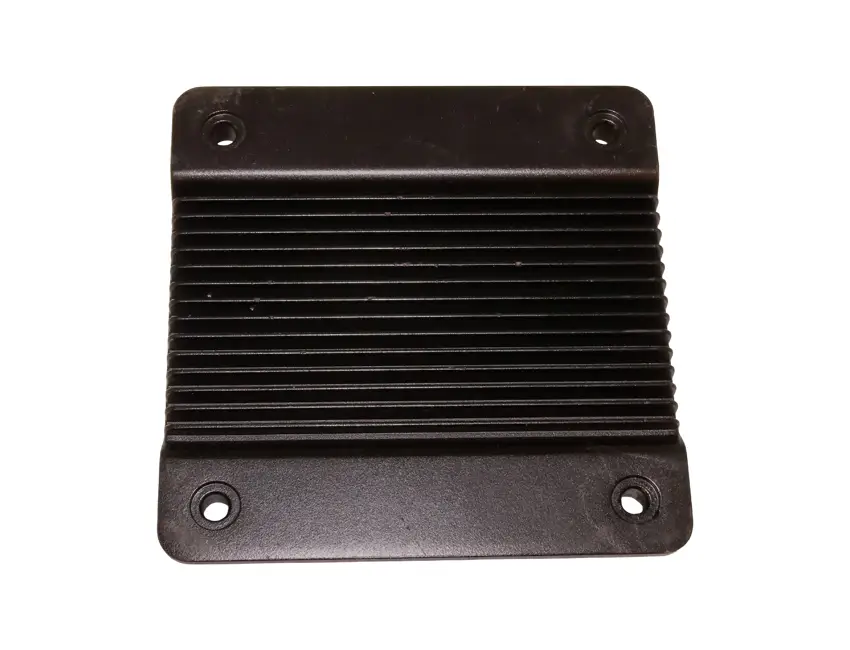
Druckguss-Kühlkörper
- Folgeverbundstanzen – Werkzeuggenauigkeit ±0,004 mm, Fertigungstoleranz ±0,01–0,02 mm
- Phosphorbronze, Berylliumkupfer, Kupfer, Messing, Edelstahl und Federstahl
- Prozessbegleitende QS, Chargen-CPK ≥ 1,33 bei kritischen Maßen, vollständig rückverfolgbar
- Muster in 1–3 Tagen · Serienproduktion in 15–25 Tagen · keine feste Mindestmenge
Lieber direkt chatten?
Scannen Sie den QR-Code, um unseren Vertriebstechniker per WhatsApp / WeChat zu erreichen, oder rufen Sie +86 138 0880 8311 (Herr Li) an. Kostenlose DFM-Prüfung bei jeder Anfrage.
Warum Käufer unser Präzisionsmetallstanzen wählen
Kühlkörper-Komponenten und Druckguss-Kühlteile für Elektronik und Stromversorgungsgeräte.
Auf hauseigenen Hochgeschwindigkeits-Folgeverbundwerkzeugen gestanzt, umfasst dieses Teil Prozesse wie Stanzen, Biegen, Tiefziehen und Umformen. Von einigen Tausend Vorserienteilen bis zu Millionen pro Monat ist jede Charge von der Spule bis zum Karton rückverfolgbar.
Typische Anwendungen
- Elektrische Steckverbinder, Schalter und Relaiskontakte
- Automobilkomponenten und Sensorteile
- 5G-/Telekommunikations-HF-Komponenten und Erdungsklemmen
- Batterie- und Ladeanschlüsse für neue Energien
- Unterhaltungselektronik und Industrieausrüstung
Inklusive technischer Unterstützung
Senden Sie uns Ihre Zeichnung oder Ihr Muster – unsere Ingenieure erstellen Ihnen in der Regel innerhalb von 24 Stunden einen kostenlosen DFM-Bericht mit Empfehlungen zu Material, Prozess und Toleranz.
| Produktspezifikationen – Druckguss-Kühlkörper | |
|---|---|
| Produktname | Druckguss-Kühlkörper (OEM / ODM) |
| Fertigungsverfahren | Hochgeschwindigkeits-Folgeverbundstanzen: Stanzen, Biegen, Tiefziehen, Umformen |
| Verfügbare Werkstoffe | Phosphorbronze C5191 / C5210, Berylliumkupfer C17200, Kupfer T2, Messing H62 / H65, Edelstahl 304 / 316, Federstahl, Manganstahl, Neusilber |
| Materialdicke | 0,08 – 6,0 mm |
| Abmessungen | Vollständig individuell nach Kundenzeichnung oder Muster |
| Fertigungstoleranz | ±0,01 – 0,02 mm; Werkzeugkavität bis ±0,004 mm; minimale Wandstärke 0,05 mm |
| Oberflächenbehandlung | Verzinnung, Vernickelung, Versilberung, Passivierung – nach Anforderung |
| Qualitätsstandard | Wareneingang → Erstmuster → Zwischenprüfung → Endprüfung; 99,3 % Gutrate; vollständige Chargenrückverfolgbarkeit |
| Bemusterungszeit | 1–3 Tage (Lagerware, Standardausführung) |
| Werkzeuglieferzeit | 5–15 Tage, je nach Werkzeugkomplexität |
| Serienlieferzeit | 15–25 Tage; Eilaufträge priorisiert |
| Verpackung | Rolle / Gurt, Tray oder Karton für automatisierte Montage und Seefracht |
| Anwendungen | Elektrik, Automobil, 5G-Telekommunikation, neue Energie, Unterhaltungselektronik |
* Alle Parameter hängen von Teilestruktur, Werkstoff und Prozessbedingungen ab. Die endgültige Machbarkeit und die Toleranzen werden durch Zeichnungsprüfung und beiderseitige Vereinbarung vor dem Werkzeugbau bestätigt.
Von Ihrer Zeichnung zur Lieferung – 8 transparente Schritte
Anfrage
Zeichnungen / Muster, Werkstoff und Menge
DFM-Prüfung
Prozess- und Werkzeugplan durch Ingenieure
Angebot
Werkzeugkosten, Stückpreis, Lieferzeit
Werkzeugbau
Werkzeuge im Haus, 5–15 Tage
Bemusterung
Probestanzen, 3–5 Tage
Produktion
Hochgeschwindigkeits-Folgeverbundstanzen
Voll-QS
Wareneingang → FAI → IPQC → OQC
Lieferung
Rückverfolgbare Chargen, pünktlicher Versand
Qualitätskontrolle über den gesamten Prozess
- Wareneingangsprüfung jeder Rohmaterialspule, mit Walzzeugnissen in der Akte.
- Erstmusterprüfung mit Projektor und KMM vor jedem Produktionslauf.
- Zwischenprüfungen alle 2 Stunden bei allen kritischen Maßen.
- Abschließende 100-%- oder AQL-Stichprobenprüfung vor der Verpackung; jede Charge vollständig rückverfolgbar.
Folgeverbundwerkzeuge werden mit einer Kavitätsgenauigkeit von ±0,004 mm gebaut; die Serientoleranz liegt je nach Teilestruktur, Materialdicke und Prozessschwierigkeit bei ±0,01–0,02 mm. Die erreichbare Toleranz bestätigen wir während der DFM-Prüfung – bevor Sie in den Werkzeugbau investieren.
Es gibt keine feste Mindestbestellmenge. Wir fertigen regelmäßig Pilotchargen von einigen Tausend Stück zur Validierung und skalieren auf Millionen pro Monat. Die Werkzeugkosten können bei langfristigen Programmen in den Stückpreis eingerechnet werden.
Die Standardbemusterung dauert 1–3 Tage mit Weichwerkzeug oder 3–5 Tage nach einem Serienwerkzeug-Versuch. Der Werkzeugbau selbst dauert je nach Komplexität 5–15 Tage.
Ja – Verzinnung, Vernickelung und Versilberung, Passivierung sowie kundenspezifische Rollen-/Gurt- oder Tray-Verpackung für automatisierte Montage und lange Seefracht.
Selbstverständlich. Ihre Zeichnungen werden ausschließlich für Ihre Aufträge verwendet; wir unterzeichnen gerne eine NDA, bevor Sie Dateien teilen.
Das könnte Sie auch interessieren